Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Los tres pasos de la fabricación de transformadores: la historia detrás del bobinado, el montaje y las pruebas
En el gran esquema de los sistemas eléctricos modernos, los transformadores son conocidos como el "corazón" de la red eléctrica. Se encuentra silenciosamente en subestaciones, parques industriales o rincones de la ciudad, pero asume las misiones principales de conversión de voltaje, transmisión de energía y aislamiento eléctrico. Es el elemento vital invisible que mantiene el funcionamiento de la sociedad moderna. Sin embargo, pocas personas saben que el proceso de nacimiento de este pesado "corazón" desde cero no es una simple operación de línea de montaje industrial, sino un largo viaje que combina física de precisión, ciencia de materiales y artesanía extrema. En esta línea de producción invisible, la aparición de cada transformador encarna la sabiduría de innumerables ingenieros y el sudor de los artesanos. Desde la consideración repetida de los dibujos de diseño hasta la aceptación final de la entrega del producto terminado, todo el proceso de fabricación se puede resumir en tres movimientos centrales entrelazados: "bobinado, instalación y prueba". Detrás de estas tres palabras aparentemente simples se esconde la búsqueda definitiva de la precisión milimétrica y un compromiso silencioso de décadas con la seguridad eléctrica.
Primera parte: Devanado: el nacimiento del "nervio" del transformador
Si se compara el transformador con el cuerpo humano, entonces los devanados son su "red neuronal". Este paso es el alma de todo el proceso de fabricación y determina el rendimiento y la vida futura del transformador.
En el taller de purificación, con temperatura y humedad constantes, los trabajadores técnicos manejan enormes máquinas de bobinado. Las materias primas que tienen en sus manos no son alambres de cobre ordinarios, sino alambres de cobre planos o cintas de aluminio especialmente aisladas. Cada capa de bobinado requiere colocar papel aislante de alta resistencia o película aislante entre los cables, lo que es como ponerse capas de "ropa protectora" resistente para los "nervios".
Bobinado: Trenzado de precisión de conversión electromagnética.
El secreto fundamental del proceso de bobinado es "hermético, uniforme y preciso":
- "Apretado": Cada vuelta de la bobina debe ajustarse firmemente sin dejar espacios, lo que afecta directamente la eficiencia futura de conversión de energía.
- "Pareja": La distribución de los materiales aislantes debe ser absolutamente uniforme. Cualquier debilidad puede convertirse en un peligro oculto de futura quiebra.
- "Preciso": El tamaño geométrico y el número de vueltas del devanado deben tener una precisión de milímetros y décimas de vuelta.
El devanado de la bobina del transformador es el núcleo absoluto de la conversión de energía electromagnética y el "alma" que determina el rendimiento del equipo. La calidad del proceso de bobinado determina directamente el rendimiento eléctrico, la resistencia a cortocircuitos y la confiabilidad operativa a largo plazo y la vida útil del transformador. Esto no es de ninguna manera una simple acción "sinuosa", sino un juego en profundidad con propiedades físicas electromagnéticas. Es una doble prueba de la paciencia y las habilidades del artesano.
Al entrar al espacioso taller de bobinado, la enorme máquina de bobinado gira lentamente en medio de un zumbido grave. Los cables de cobre de alta pureza se apilan capa por capa sobre el esqueleto aislante preciso de manera ordenada. Para transformadores especiales o de alta frecuencia, los requisitos del proceso son más estrictos. Para superar el "efecto piel" y el "efecto proximidad" bajo corriente de alta frecuencia (es decir, la corriente fluye hacia la superficie del conductor, lo que resulta en una mayor resistencia y calentamiento), los artesanos a menudo necesitan usar alambre Litz retorcido por múltiples hebras de filamentos, o controlar estrictamente el grosor físico del conductor. Durante el proceso de bobinado, el control de la tensión es una prioridad absoluta: si la tensión es demasiado alta, adelgazará el cable e incluso destruirá la película de pintura aislante de su superficie; si la tensión es demasiado pequeña, la bobina se aflojará y deformará, lo que no sólo afectará la eficiencia de la conductividad térmica, sino que también conducirá a una disminución de la resistencia mecánica bajo el impacto de la fuerza electromagnética.
Para reducir la inductancia de fuga y lograr una mejor eficiencia del acoplamiento magnético, los transformadores modernos suelen utilizar el "método de devanado entrelazado" o el "método de devanado sándwich", es decir, el devanado primario se divide en dos y el devanado secundario se intercala inteligentemente en el medio. Además, para suprimir la interferencia del ruido de modo común de alta frecuencia en los equipos periféricos, a veces se agrega una capa protectora de lámina de cobre entre los lados primario y secundario para conducir de manera segura la corriente de interferencia de regreso al cable de tierra. Después de enrollar cada capa, es necesario colocar cinta de poliimida resistente a altas temperaturas o papel aislante compuesto DMD, que no solo es un aislamiento físico entre capas, sino también una línea de defensa clave para el aislamiento eléctrico. Al igual que el gran artesano Zhang Guoyun, cuando se enfrenta a miles de uniones de soldadura de precisión y decenas de miles de metros de cables en el transformador convertidor UHV, debe confiar en un par de manos hábiles y un martillo de cuero especial para controlar con precisión la tolerancia geométrica de la bobina que pesa decenas de toneladas dentro de más o menos 1 mm. Esto no es sólo un desafío extremo a la fuerza física, sino también la interpretación definitiva de la palabra "ingenio".
Segunda parte: Montaje: construcción del "cuerpo y huesos" del transformador
Si el devanado le da al transformador sus "nervios", entonces el ensamblaje consiste en crear su "cuerpo y huesos". Este proceso ensambla el núcleo, los devanados y otros componentes en un todo orgánico.
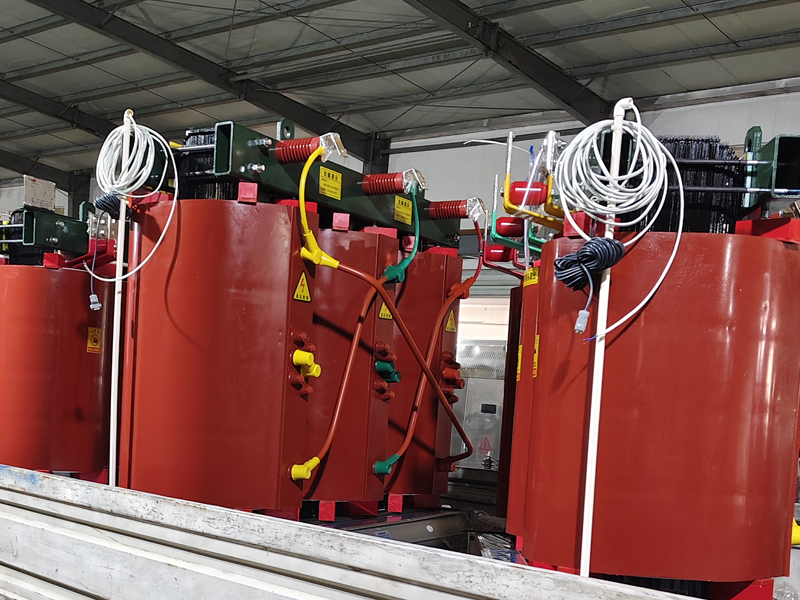
- Conjunto central:El núcleo del transformador está formado por láminas de acero al silicio apiladas tan delgadas como el papel. La superficie de estas láminas de acero al silicio está cubierta con un revestimiento aislante especial para reducir las pérdidas por corrientes parásitas. Los trabajadores apilan miles de láminas de acero al silicio exactamente como si fueran un rompecabezas. Cada pieza debe estar en la dirección correcta y tener uniones ajustadas. Una vez finalizado, se utiliza un enorme dispositivo hidráulico para ejercer decenas de toneladas de presión para garantizar que el núcleo de hierro esté apretado y no tenga espacios.
- Conjunto de bobinado:Coloque con cuidado la bobina enrollada en la columna del núcleo de hierro. Este proceso requiere técnicas de elevación precisas y amplia experiencia porque el aislamiento del devanado es extremadamente frágil y cualquier rayado puede provocar cortocircuitos en futuras operaciones.
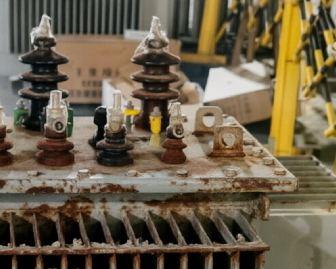
- Instalación del tanque de aceite y accesorios:Para transformadores sumergidos en aceite, el siguiente paso es soldar y montar el tanque de aceite. El tanque de aceite no es sólo un contenedor, sino también el "radiador" del transformador. Los tanques de aceite de transformador modernos están diseñados con conductos de aceite complejos en su interior, que pueden guiar el aceite del transformador para que circule de manera eficiente y disipe el calor. Finalmente, instale varios accesorios como casquillos, conservador de aceite, dispositivo de enfriamiento y relés de protección.
Una vez finalizado el montaje, el transformador se someterá a un "bautismo" crucial: el tratamiento de aislamiento. Ya sea fundición al vacío con resina epoxi para transformadores de tipo seco o impregnación a presión al vacío (VPI) para transformadores sumergidos en aceite, el objetivo principal es eliminar completamente la humedad y las burbujas de aire dentro de las bobinas. En un ambiente de alto vacío, la pintura aislante o el aceite de transformador pueden penetrar en cada pequeño espacio y formar una capa protectora fuerte y densa después del curado. Esto no solo mejora en gran medida la conductividad térmica del equipo y conduce eficientemente el calor interno a la superficie, sino que también aísla eficazmente la humedad y el oxígeno del exterior, previene el envejecimiento y la degradación de los materiales aislantes durante el funcionamiento a largo plazo y garantiza que el transformador sea sólido como una roca durante sus décadas de servicio.
El director del taller de montaje nos dijo: "El proceso de montaje es una prueba tanto de fuerza física como mental. El cuerpo de un transformador de tamaño mediano pesa decenas de toneladas, pero nuestros requisitos de precisión operativa alcanzan niveles milimétricos. Especialmente cuando los devanados se insertan en el núcleo de hierro, es difícil para los profanos entender la sensación que requiere fuerza y precisión".
Tercera parte: Pruebas: emisión de un “certificado de salud” para el transformador
Después de los dos primeros pasos, un transformador ha comenzado a tomar forma, pero se debe verificar mediante pruebas rigurosas si está "en buen estado y calificado" y es capaz de funcionar de manera estable durante las próximas décadas. Esta etapa puede considerarse como un examen físico integral del transformador y la emisión de un "certificado sanitario".
Cuando el transformador finalmente sale de la línea de montaje y su apariencia comienza a tomar forma, en realidad no está "terminado". Antes de ser entregado a los usuarios y conectado a la red eléctrica, debe pasar por una serie de pruebas de simulación casi crueles. Este es el capítulo final de los "tres pasos" de la fabricación: pruebas. Este vínculo es el último obstáculo para la calidad del producto y la verificación más directa de la teoría del diseño.
Las pruebas de rutina son un examen físico básico:
- Prueba de relación de transformación y polaridad: verifique si el transformador puede "cambiar" el voltaje correcto
- Prueba de resistencia de CC: compruebe si hay "defectos ocultos", como cables rotos y contactos deficientes dentro del devanado.
- Pruebas de resistencia de aislamiento: evaluación de la salud del “sistema de aislamiento” del transformador
- Pruebas sin carga y con carga: mida el "nivel de consumo de energía" y la "eficiencia de trabajo" del transformador
Las pruebas especiales son las tomografías computarizadas profundas:
+ Prueba de tensión soportada por inducción y descarga parcial: esta es una de las pruebas más críticas. Bajo la condición de que el voltaje sea varias veces superior al nominal, dura decenas de minutos y, al mismo tiempo, se utiliza un sensor sensible para "monitorear" si hay un "chisporroteo" de descarga parcial dentro del transformador. Cualquier señal de descarga anormal significa que hay un peligro oculto en el sistema de aislamiento.
+ Prueba de impacto de rayos y de impacto operativo: simule el impacto de rayos naturales y fallas de la red eléctrica en el transformador para probar su "resistencia a la presión"
+ Prueba de aumento de temperatura: Deje que el transformador funcione bajo carga nominal durante un tiempo prolongado y mida la temperatura de cada pieza para asegurarse de que no se "sobrecaliente" en las condiciones más severas.
El lenguaje común detrás de los tres pasos: esbeltez e ingenio
A lo largo de todo el proceso de "bobinado, montaje y prueba" está la gestión eficiente de la industria moderna y el ingenio de la fabricación tradicional.
En la fábrica de transformadores actual, cada proceso tiene una instrucción operativa estándar y cada parámetro clave se registra en tiempo real y se carga en el MES (Sistema de ejecución de fabricación), logrando una trazabilidad completa del proceso. Al escanear el código QR en el transformador, puede ver su "perfil de ciclo de vida completo": qué láminas de acero al silicio se utilizaron, quién enrolló las bobinas y todos los puntos de datos durante las pruebas.
Pero al mismo tiempo, la experiencia y el juicio de los viejos maestros siguen siendo insustituibles. La sensación durante el bobinado, el juicio espacial durante el montaje y el análisis de las causas de las anomalías de las pruebas. Estos "conocimientos tácitos" que no pueden codificarse completamente siguen siendo la clave para fabricar transformadores de alta calidad.
Del taller a la red
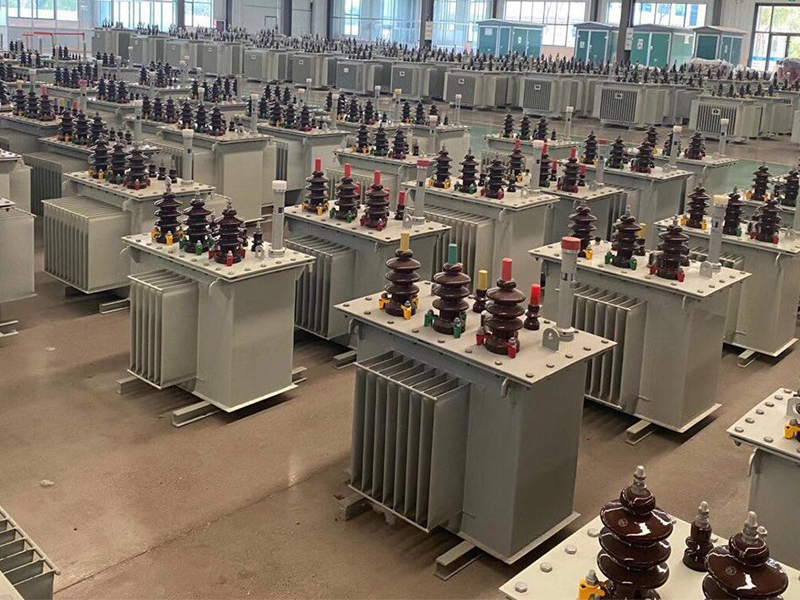
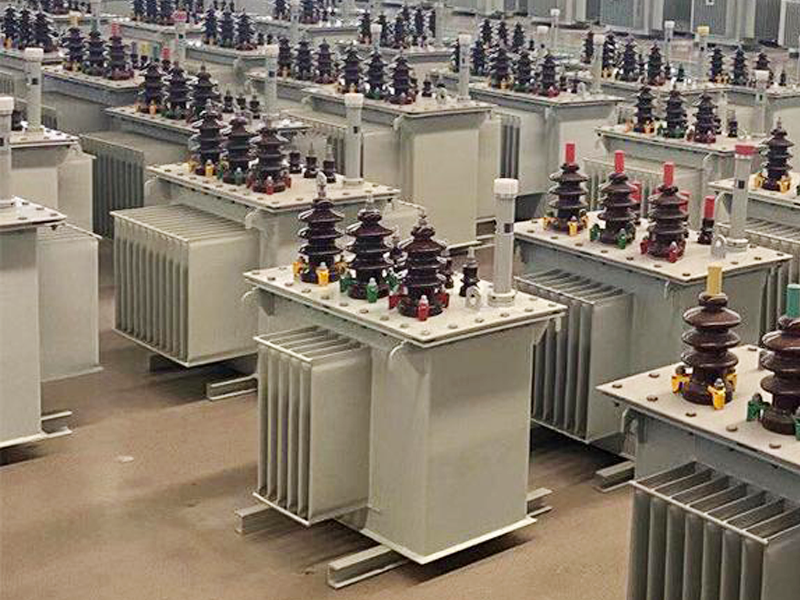
Los transformadores que hayan completado los tres pasos de "bobinado, instalación y prueba" y hayan pasado todas las pruebas serán cuidadosamente limpiados, pintados y empaquetados, listos para ser enviados a todas partes del país e incluso al extranjero. Se instalarán en la subestación, se conectarán a la red eléctrica y comenzarán a vigilar en silencio durante décadas.
Cuando disfrutamos de electricidad estable y confiable, pocas personas pensarían que el "viaje" fluido de cada kilovatio-hora de electricidad comienza con esos procesos precisos y rigurosos en el taller de fabricación de transformadores. Devanado, instalación y prueba: detrás de estas tres simples palabras se encuentra la acumulación de innumerables detalles del proceso, la combinación de fabricación de precisión y pruebas rigurosas, y la persistencia de la calidad por parte de generaciones de fabricantes de transformadores.
En esta era de creciente dependencia de la electricidad, el "proceso de tres pasos" de fabricación de transformadores seguirá evolucionando, incorporando nuevos elementos más inteligentes y ecológicos, pero la búsqueda central de precisión, confiabilidad y seguridad nunca cambiará. Porque cada transformador transporta no sólo corriente y tensión, sino también la luz y la potencia de la sociedad moderna.
Noticias relacionadas
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- ¿Qué hace que el “corazón” del sistema eléctrico lata constantemente?
- ¿Por qué se sobrecalienta mi transformador sumergido en aceite?
- ¿Cómo se puede ampliar la vida útil de los transformadores de distribución mediante un mantenimiento de rutina?
Déjame un mensaje
nuevos productos